AL3D-METAL
3D TISKÁRNA KOVŮ S BEZPEČNOU MANIPULACÍ S KOVOVÝM PRÁŠKEM
- Výkon
- 200 W
- Kategorie
- Uzavřené laserové systémy
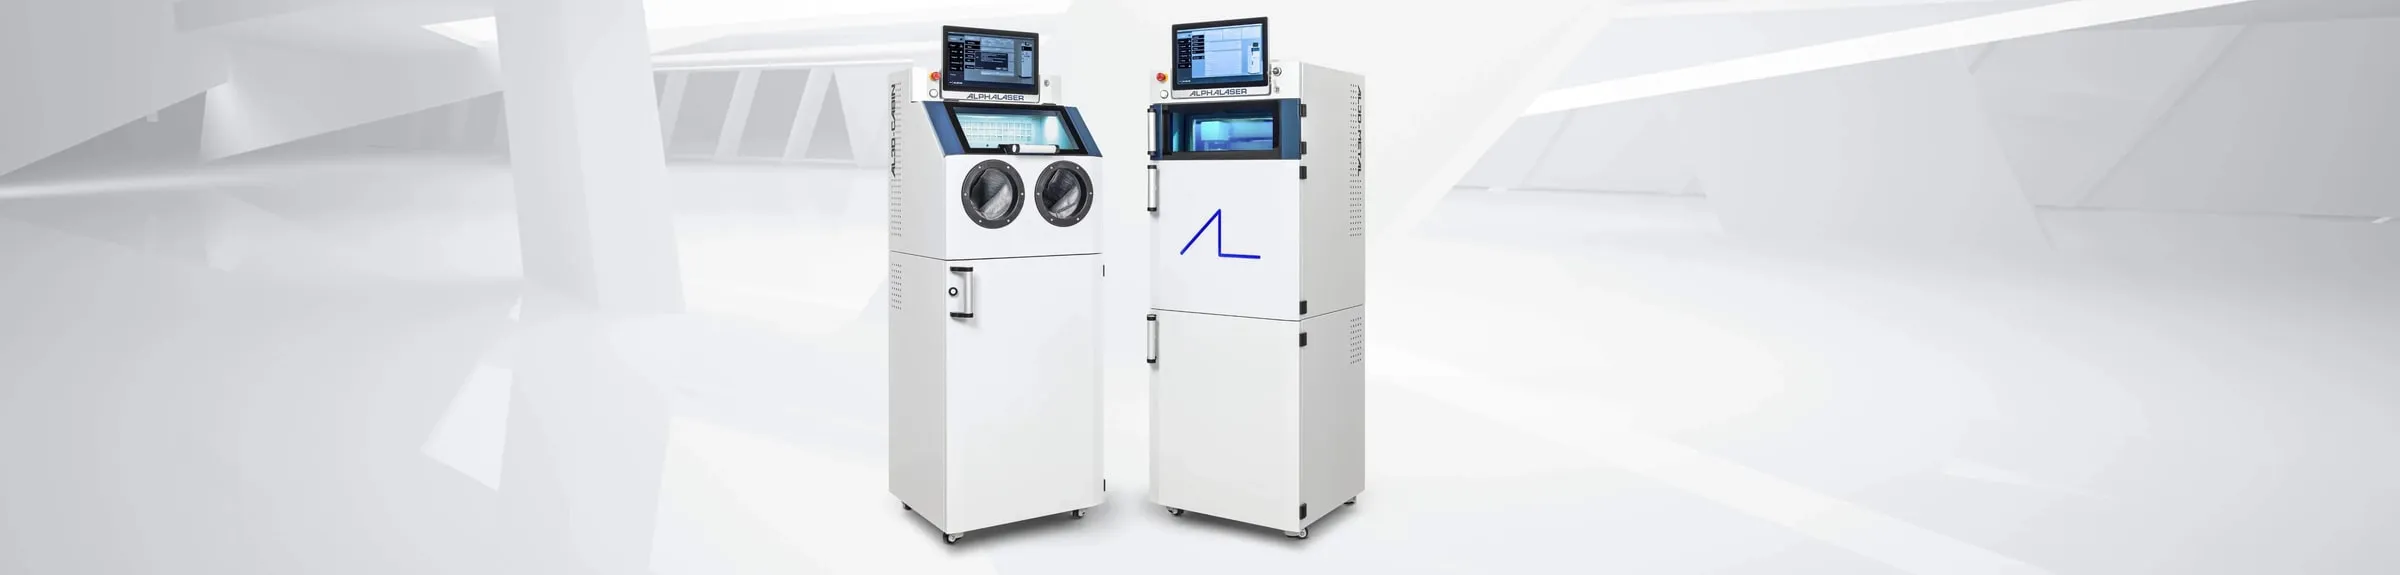
AL3D-METAL umožňuje rychle a přesně vyrábět složité kovové součástky. Pomocí 3D kovového tisku můžete vyrábět komponenty, které splňují vysoké požadavky na kvalitu, jsou vyrobeny velmi přesně a umožňují obrovskou volnost v designu a geometrii. Uzavřený práškový okruh této kovové tiskárny zvyšuje bezpečnost práce, neboť obsluha nepřichází do kontaktu s práškem během celého procesu tisku. Vnášení prášku a odebírání vytištěné součástky probíhá v kartušovém systému.
Malé rozměry platformy AL3D umožňují úsporný tisk drahých kovů, jako je zlato, platina a stříbro. Díky tomu je AL3D-METAL ideální pro společnosti ve výrobě šperků.
K dispozici je stavební platforma o průměru Ø 50 mm nebo Ø 100 mm. Malé rozměry platformy AL-3D umožňují úsporný tisk drahých kovů, jako je zlato, platina a stříbro a lze ji bezpečně uložit v trezoru s obsahem drahých kovů.
Zákazníkům ALPHA LASERu je k dispozici rozsáhlá databáze ověřených parametrů pro nerezové oceli, chrom-kobalt, reaktivní materiály jako titan a různé drahé kovy.
Velkou výhodou je rychlá výměna prášku s krátkým čištěním systému.
Se svými malými rozměry 600 x 617 mm je 3D kovová tiskárna vhodná i pro firmy s omezeným prostorem.
S 3D tiskárnou kovů AL3D-METAL 200 se nekladou žádné meze: vy pracujete kreativně, 3D tiskárna to přemění na hotový produkt. Mnohá průmyslová odvětví v kovovýrobě již využívají inovativní proces tisku a vyrábějí komponenty na míru. I vy můžete těžit z vysoké kvality a maximální volnosti geometrie s AL3D-METAL 200: Kovová tiskárna ALPHA LASER 3D zaujme nejen svými vlastnostmi, jako je zaostřovací čočka F-theta vyrobená z křemene, AL-IN-ONE software, inovativní kartušový systém, filtrační systém a uzavřený práškový okruh, ale i se samotným výrobním procesem: tavení laserovým paprskem na bázi práškového lůžka zajišťuje vysoké hustoty > 99,9 %, takže mechanické vlastnosti součástky vyrobené s použitím 3D tisk kovů odpovídají materiálovým vlastnostem výchozího materiálu. Navíc, aditivní výroba pomocí AL3D-METAL dosahuje vysoký výtažek prášku, díky čemuž při výrobě šetříte zdroje.
Jak probíhá 3D tisk kovů se systémem AL3D-METAL
-
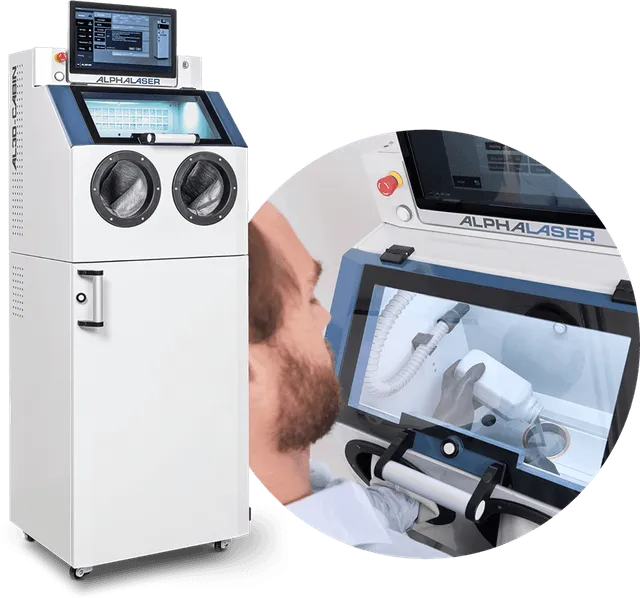
Naplnění kazety práškem
Vložte prázdnou zásobníkovou kazetu do AL3D-CABIN a naplňte ji požadovaným práškem.
-
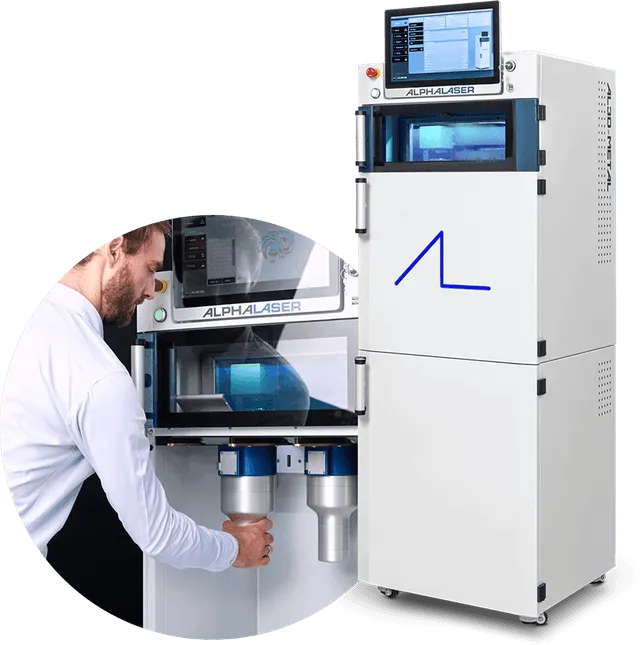
Vložení kazety do tiskárny
Jakmile je kazeta naplněna, vložte ji do levého slotu 3D-tiskárny AL3D-METAL a prázdné kazety do středního a pravého slotu.
-
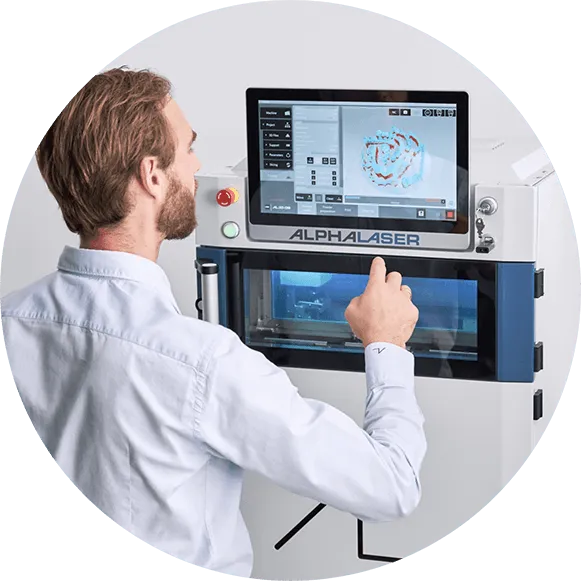
Příprava a spuštění tisku
Nahrajte 3D model do AL3D-METAL 200 přes USB nebo přes síť.
Vytvořte laserové dráhy pomocí integrovaného postprocesoru a řezačky. Možná je i vizualizace laserových vektorů vrstva po vrstvě.
Zaplavte procesní komoru ochranným plynem a spusťte přípravu práškového lůžka.
-
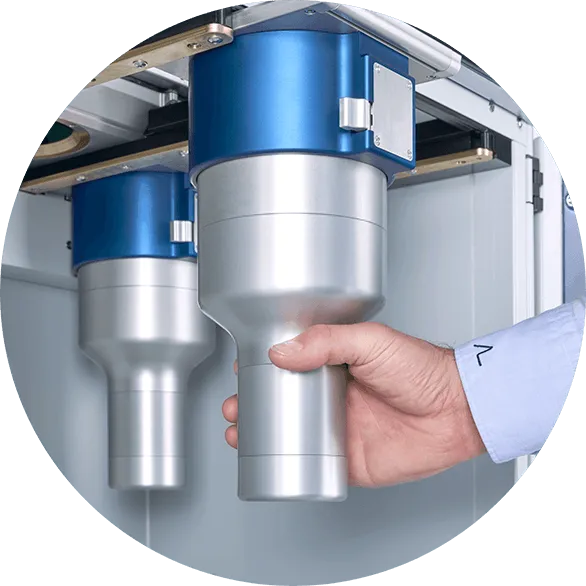
Vyjmutí kazety s výtiskem
Vyjměte kazetu s vytištěným komponentem z AL3D-METAL a vložte ji do AL3D-CABIN.
-
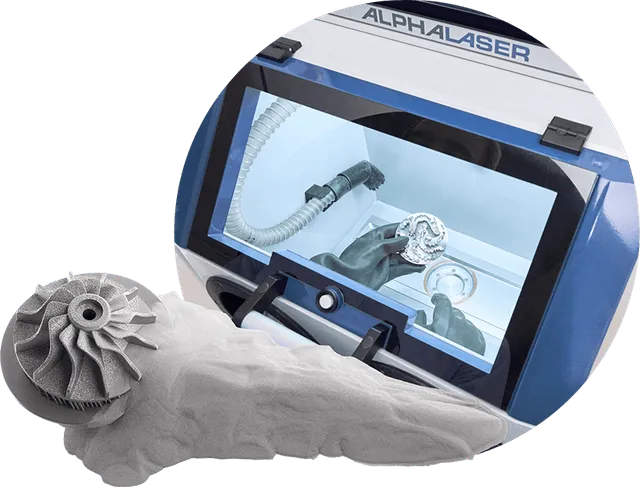
Oddělení zbylého prášku
Oddělte vytištěný díl od prášku v oddělovací stanici. Prášek, který přišel do styku s tiskem, se recykluje; nepoužitý zbytek jde rovnou do dalšího tisku.
-
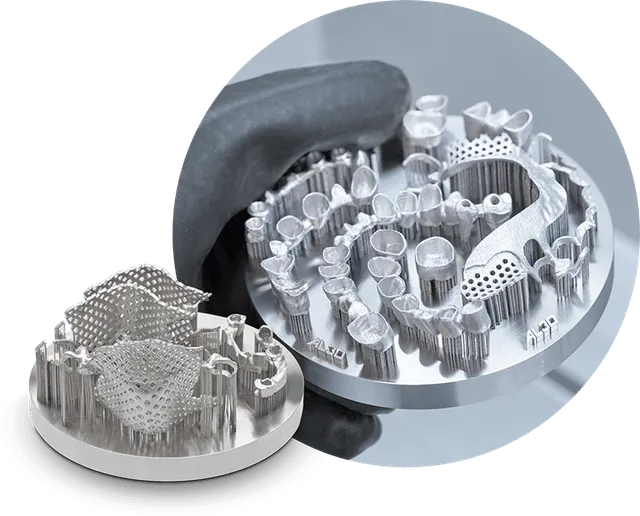
Opracování dílce
V případě potřeby vytištěnou součástku opracujte.
-
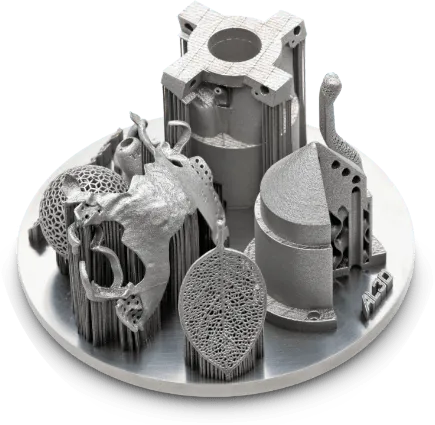
Zkušební tisk
Chcete si výsledek prohlédnout naživo? Napište nám a domluvíme zkušební tisk vašeho dílu.
Otázky a odpovědi
Stroj a technika
Čím se AL3D-METAL liší od jiných systémů na trhu?
Pracujeme s kartušovým konceptem. Kartuše prášek obsahují i sbírají, čímž vzniká uzavřený práškový okruh. Samotné kartuše jsou zavřené a otevírají se až po zasunutí do stroje; při vyjmutí se opět zavřou.
Celá mechanika i polohovací motor stavební platformy jsou umístěny přímo v kartuši.
Obsluha se tak s práškem vůbec nedostane do styku. Kovové prášky používané při aditivní výrobě mají velmi jemné zrno a mohou být zdraví škodlivé nebo reaktivní — běžně si to vyžaduje zvláštní technické vybavení a osobní ochranné prostředky. U AL3D-METAL probíhá celá manipulace s práškem bezpečně v uzavřených komorách, kartuších a nádobách.
Kde se AL3D-METAL vyrábí?
Vývoj i výroba probíhají výhradně v Německu. Komponenty výrobce odebírá pokud možno od místních dodavatelů. Stroje se vyrábějí v ALPHA LASER GmbH v Puchheimu.
Kdy se tiskárna zaplatí?
Na požádání vám připravíme propočet návratnosti podle vašich skutečných objemů a běžné práce. Dostanete tak přesnou kalkulaci stroje i materiálu.
Z čeho se systém skládá?
Ze samotné tiskárny, rozbalovací stanice AL3D-CABIN a tří kartuší.
Potřebuji tiskárnu i rozbalovací stanici?
Ano, na tom stojí celý koncept bezpečné manipulace s práškem. Bez rozbalovací stanice se s práškem dostanete do přímého styku. Uzavřený okruh má zabránit tomu, aby vy nebo vaši zaměstnanci přišli do kontaktu s kovovým práškem, který má často velmi jemné zrno a bývá zdraví škodlivý nebo reaktivní.
Jaký laserový zdroj je ve stroji?
Vláknový laser s výkonem 200 W od firmy IPG.
Jsou v případě potřeby možné i jiné laserové výkony?
V tomto systému se používá maximální výkon 200 W. Výkon lze nastavit před tiskem i měnit během procesu.
Jaký laserový výkon je potřeba?
Závisí na materiálu. Silně odrazivý materiál potřebuje podstatně více energie než materiál, který záření dobře pohlcuje — konkrétní hodnoty jsou v seznamu již odzkoušených materiálů.
Výkon závisí i na požadovaném rozlišení a rychlosti stavby: čím větší tloušťka vrstvy, tím nižší rozlišení a tím vyšší potřebný výkon. Je to volba mezi kvalitou a rychlostí.
Jak velký je laserový bod?
Systém pracuje s laserovým bodem 50 µm.
Lze velikost laserového bodu měnit?
Ano i ne. Aby se dosáhlo nejlepší hustoty a nejjemnější struktury, je velikost bodu pevně 50 µm.
K dispozici je však parametr rozostření (de-focussing), kterým se bod rozostří v procentech do plusu i do mínusu. Na povrchu práškového lůžka tak vznikne jiná velikost stopy.
Jaké nejmenší struktury lze vytisknout?
Při bodu 50 µm záleží i na nastavené výšce vrstvy — tiskneme ve vrstvách 10 až 50 µm. Nejmenší tisknutelnou strukturu určuje přibližně dvojnásobek šířky taveniny jedné laserové dráhy v práškovém lůžku. Šířka taveniny závisí zejména na materiálu, výkonu laseru a rychlosti skenování a pohybuje se zhruba mezi 50 a 150 µm.
Jaké hustoty materiálu dosáhnete?
Dosahujeme hustotu vyšší než 99 %.
Jaké formáty souborů systém podporuje?
STL.
Jak je řešené chlazení?
Laser je chlazený vzduchem.
Jaká je záruka na systém?
Na vláknové laserové zdroje je záruka 24 měsíců.
Jaká stěrka se v AL3D používá?
Přesné vedení s gumovou lištou ze silikonu odolného vůči vysokým teplotám. Zajišťuje rovnoměrné nanášení vrstvy, je procesně stabilní a má dlouhou životnost. Pokud si aplikace vyžaduje jiný materiál lišty, lze to snadno zařídit.
Kolik kartuší je potřeba?
Systém potřebuje tři. Jedna slouží jako zásobník prášku, druhá jako stavební platforma a třetí jako přepad na prášek, který se v procesu nepoužil.
Každá kartuše přitom zvládne kteroukoli z těchto úloh — mechanicky jsou shodné a liší se jen naprogramováním, které se dělá v rozbalovací stanici. Tam se určí a uloží výchozí poloha platformy v ose Z. Přepadovou kartuši tak lze po tisku vyjmout a použít jako zásobník, pokud prášek není znečištěný.
Pro každý materiál doporučujeme vlastní trojici kartuší, aby nedošlo ke vzájemnému znečištění prášků.
Jak je kartuše postavená?
Ve spodní části je motor a přesné zdvihací ústrojí, které posouvá platformu v ose Z. Kartuše má také programovatelný paměťový čip.
Jak se kartuše programuje?
Ve stanici AL3D-CABIN se určí nulové body platformy a uloží se na čip v kartuši. Stejně tak se tam uloží množství prášku a další údaje o materiálu, které si pak tiskárna, rozbalovací stanice a kartuše mezi sebou předávají.
Jaké velikosti a průměry kartuší jsou v nabídce?
Jsou dva průměry: 50 mm a 100 mm.
Kartuše s průměrem 50 mm je ideální pro tisk z drahých kovů a i s obsahem se dá bezpečně uložit do trezoru. Pro ni je určen systém AL3D-METAL 200-50 s efektivní výškou tisku 85 mm.
Pro dentální aplikace, strojírenství a nástrojárnu doporučujeme AL3D-METAL 200-100 s průměrem platformy 100 mm a efektivní výškou tisku 85 mm, 120 mm a do budoucna 190 mm.
Lze stroj provozovat s dusíkem místo argonu?
Ochranný plyn si volíte podle procesu, použít se však smí jen inertní plyny. Nejčastěji se používá argon nebo dusík, možné jsou i směsi, například argon s heliem.
Jaký argon se doporučuje?
Používáme argon s čistotou 4.6 až 5.0. Platí, že čím čistší plyn, tím lépe. Potřebná čistota závisí na materiálu, protože kovy mají různou náchylnost k oxidaci: nerezová ocel nebo chrom-kobalt se tisknou při zbytkovém obsahu kyslíku 0,1 až 0,5 %, titan naopak pod 0,1 %.
Kolik ochranného plynu systém spotřebuje?
Za provozu asi 5 litrů za minutu při zbytkovém kyslíku pod 0,5 %; přesná spotřeba závisí na požadované hodnotě. Při zaplavování komory na začátku je spotřeba vyšší.
Jaké jsou požadavky na kvalitu ochranného plynu?
Pro většinu materiálů doporučujeme argon 4.6 podle DIN EN ISO 14175, tedy čistotu 99,996 %. Argon 5.0 stojí ve srovnání s ním více než trojnásobek.
Jaké požadavky se kladou na vestavěný filtr?
Odsávání i filtr musí odpovídat použitému materiálu. Reaktivní materiály vyžadují filtry, které splňují bezpečnostní předpisy pro tyto látky — naše filtry jsou tak vybaveny standardně.
Pro drahé kovy dodáváme vyměnitelné organické filtry, které lze celé spopelnit a kov z nich získat zpět.
Jak filtr zvládá reaktivní a nereaktivní prášky?
Máme dva filtrační systémy. Standardní je na nejvyšší bezpečnostní úrovni pro reaktivní materiály — zapouzdřený kovový box — a lze jej použít pro všechny kovy. Při vyjmutí se sám uzavře, takže riziko požáru nebo výbuchu při výměně je minimální.
Zvláštní mechanismus při vyjímání uzavře otvor potrubí, aby neunikl prach (i tak noste masku). Celý filtrační box lze vyjmout a po dotištění cizího kovu opět vrátit do stroje.
Filtrační box pro drahé kovy se naopak dá otevřít a dřevěnou filtrační vložku z něj vyjmout. To je ideální pro recyklaci a zpětné získání drahého prášku — při práci používejte osobní ochranné prostředky.
Pokud střídáte běžnou ocel, reaktivní materiály (titan) a drahé kovy, používejte pro každý z nich samostatný filtrační box.
Dodáváte ke stroji i tiskové parametry?
Ano. Pro stroj je vyvinuto přes dvanáct materiálů pro různá odvětví a databáze se stále rozšiřuje. Podle toho, který materiál potřebujete a v jakém stavu je jeho vývoj, se určí cena parametrů.
Software
Je potřeba další software?
Ne. Software tiskárny je ucelený systém — načte 3D data a vytvoří z nich tiskový projekt.
Pokud chcete projekty připravovat mimo stroj, je k dispozici volitelná desktopová verze pro samostatný počítač.
Lze pro přípravu tiskové úlohy použít cizí software?
Ano. Podporována jsou tři řešení, z nichž lze vygenerovat celý tiskový projekt včetně dat vrstev a drah laseru: Materialise Magics, Autodesk Netfabb a CIMsystem Pyramis.
Kromě toho je k dispozici otevřené komunikační rozhraní, takže lze načíst i vlastní tisková data založená na G-kódu.
Obsluha a průběh práce
Jak se data dostanou do stroje?
Přes USB klíč. Připravený projekt lze načíst i ze sítě, pokud je stroj připojen.
Jakou údržbu stroj potřebuje?
Samotný laser je bezúdržbový. Ochranné sklo v procesní komoře před skenerem je třeba pravidelně čistit, po každém jednom až třech tiscích. Procesní komoru vysávejte a čistěte podle znečištění po jednom až deseti tiscích, případně před změnou materiálu.
Lištu stěrky vyměňujte pravidelně, nejpozději po deseti tiscích. Ze vzduchových vstupů stroje pravidelně odstraňujte prach, aby měl laser dost vzduchu na chlazení. Oběhový filtr se vyměňuje tehdy, když to stroj ohlásí.
Jak často se mění filtr odsávání?
Během procesu pracujeme s malým přítokem ochranného plynu a do filtru se dostanou jen minimální zbytky.
Když je čas filtr vyměnit, tiskárna to ohlásí.
Jak probíhá bezdotykové plnění kartuší a prosévání použitého prášku?
Plnění: prázdnou kartuši zasunete do stanice AL3D-CABIN, přičemž se její víko samo otevře. Otáčením se kartuše naváže na stroj, až těsně dosedne na stavební rovinu. Potom otevřete dvířka na vrchu stanice, postavíte do komory láhev s práškem a bezpečnostní dvířka zavřete. Dále pracujete přes rukavice zabudované do stroje: láhev otevřete, kartuši naplníte, láhev zase zavřete a naplněnou kartuši vyjmete. Při vyjímání se víko kartuše samo zavře a prášek uzavře.
Naplněnou kartuši potom zasunete do první šachty tiskárny. Všechny potřebné údaje — množství prášku, poloha platformy — jsou uloženy v paměti kartuše, takže tiskárna ví, zda máte na tisk dost prášku.
Prosévání: stejný postup, jen obráceně. Po tisku vložíte kartuši do stanice AL3D-CABIN a vysunete platformu s dílem nahoru. Ven se dostane díl i zbylý prášek. Štětcem se přebytečný prášek smete do kovové láhve nasazené zespodu na přepadové nálevce. Láhev lze osadit přípojkou KF40, která je zároveň běžnou přípojkou prosévacích stanic, a má ruční ventil k uzavření.
Prášek se do prosévací stanice dostane tak, že láhev obrátíte dnem vzhůru, připojíte ji na vstup síta a otevřete ventil. Pokud prášek prosévat nechcete, dají se použít i plastové láhve — prášek v nich zachytíte na druhé použití nebo jej pošlete na recyklaci, podle toho, co vám vyhovuje.
Musí být kartuše vždy naplněná úplně?
Ne. Kartuše hlásí softwaru skutečnou polohu platformy, takže tiskárna ví, kolik prášku a kolik zdvihu má k dispozici, a sama vyhodnotí, zda to na nastavenou úlohu stačí.
Lze tisk přerušit a prášek doplnit?
Ano. Když prášek dojde, proces se sám pozastaví. Prázdnou kartuši vyjmete, vložíte naplněnou a tisk pokračuje ze stejného místa. Pozastavit lze i ručně.
Jak dlouho trvá výměna prášku?
Obsluze to zabere méně než 10 minut. Komora se čistí rychle, protože prášek má ve stroji jen malou styčnou plochu.
Přebytečný prášek nejlépe naplňte do kartuše určené pro daný materiál nebo použijte vhodnou záchytnou nádobu, kterou lze namontovat do rozbalovací stanice. Předejdete tak vzájemnému znečištění prášků.
Při přechodu na zcela odlišný prášek (nerezová ocel ↔ hliník ↔ titan) je třeba případně vyměnit filtr a hadice. Zvládne se to do 30 minut.
Jak často se mění stěrka?
Velmi to závisí na materiálu a tvaru dílu. U velkoplošných dílů vzniká menší otěr, u velmi tenkých a jemných struktur mohou ostré hrany lištu poškodit dříve. Doporučujeme gumovou lištu měnit podle vlastního pozorování asi po deseti tiscích nebo podle potřeby — v každém případě hned, jakmile jsou v prášku vidět stopy či rýhy.
Jak dlouho trvá výměna opotřebené stěrky?
Zpravidla méně než 5 minut. Povolí se jeden upevňovací šroub, stěrka se vyjme, gumová lišta se odebere a nasadí se nová.
Jak se vyjme hotový díl?
V rozbalovací stanici se stavební platforma s vytištěným dílem a přebytečným práškem vysune z kartuše. Prášek se z dílu odstraní štětcem nebo vysavačem a zachytí se do připravené nádoby. Díl se potom i s platformou z kartuše vyšroubuje.
Jak se mění stavební platforma?
Platforma se do lůžka kartuše zašroubuje a vyšroubuje přes závit.
Jak dlouho trvá tisk?
Velmi to závisí na modelu, parametrech a objemovém zaplnění dílů. Rychlost výroby je přibližně 1 až 8 cm³ za hodinu.
Lze tisk zrychlit?
Ano. Zvětšením výšky vrstvy z 20 µm na 50 µm se čas stavby výrazně zkrátí. Klesne však rozlišení a zpravidla je třeba upravit i procesní parametry.
Prášek
Které prášky se už na AL3D osvědčily?
Slitiny na bázi železa jako 316L, H13 a 1.2709, dále bronz CuSn10, zlato, stříbro, platina, dentální slitiny chrom-kobalt a titan. Ostatní materiály jsou v databázi materiálů.
Databáze se stále rozšiřuje — pokud potřebujete konkrétní materiál, ozvěte se nám.
Jaká má být zrnitost prášku?
Běžně 15 až 45 µm. Použít můžete i jiné prášky, ale za výsledek nedokážeme ručit — zaručené jsou jen ty, které byly odzkoušeny.
Vlastní prášek si klidně otestujte ve vlastním pokusu a parametry si podle toho upravte.
Kolik stojí prášek?
Cena se liší podle výrobce a podle toho, jak je prášek kvalifikovaný a certifikovaný. Ozvěte se nám nebo svému dodavateli prášku — cenu rádi propočítáme na vaši spotřebu.
Jaké požadavky musí prášek splňovat?
Velikost částic musí být mezi 10 a 50 µm.
Prášek musí být dobře tekoucí, proto používejte výhradně kulové částice — takové prášky se vyrábějí rozprašováním plynem. Musí být suchý, protože voda tekutost velmi zhoršuje a v tisku způsobuje vady; podle způsobu skladování a klimatu se vyplatí prášek sušit.
Čím je prášek jemnější, tím hůře teče a tím obtížněji smáčí stavební platformu. Příliš hrubý prášek smáčí výborně, ale povrch dílů je drsný — nejlepší je střední cesta.
Lze použít prášek od kteréhokoli výrobce?
V zásadě ano. S některými výrobci však existuje vývojová spolupráce, ve které se parametry pro danou slitinu stále zlepšují. Tentýž parametr může dát u prášku od jiného výrobce jiný výsledek, proto k parametrům doporučujeme vždy i příslušný prášek. Za shodný výsledek s práškem jiného výrobce nedokážeme ručit.
Lze prášek použít znovu?
Pokud vám jde o vysokou hustotu a kvalitu povrchu, prášek po každém tisku prosejte.
Nejlepší je použít nový prášek a starý sbírat na recyklaci nebo jej mícháním osvěžit. Prosévací řešení dokážeme dodat. Starý prášek se pak osvěžuje novým v poměru 1 : 3.
Stárne prášek?
Ano, za jistých okolností ano — začne reagovat s kyslíkem, což může ovlivnit výsledek tisku.
Během tisku vzniká i malé množství kouřových částic, které se usazují v práškovém lůžku a prášek dále znečišťují.
Co jsou reaktivní materiály?
Například titanový a hliníkový prášek. Mají velmi nízkou zápalnou energii a velkou náchylnost vázat na sebe kyslík, takže rychle reagují se vzdušným kyslíkem. Nastává prudká exotermická reakce — materiál se zahřeje, může doutnat, hořet, případně vybuchnout.
V našem stroji se nesmějí zpracovávat samozápalné materiály se zápalnou teplotou pod 200 °C.
Co se dělá se znečištěnými filtry?
Likvidují se podle předpisů místní odpadové společnosti. Při tisku z drahých slitin, například ze zlata, se filtr po dohodě buď pošle dodavateli prášku, nebo do afinerie, která vám hodnotu zlata proplatí.
Lze na stroji tisknout keramický prášek?
Ne. Na to jsou zvláštní tiskárny, které to řeší dodatečným spékacím procesem.
Videa
Technické údaje
Prospekt ke staženíAL3D-METAL 200-100
Software
| Ovládání | Dotyková obrazovka 15,6″, možná klávesnice a myš |
|---|---|
| Připojení | Ethernet; 2 × USB |
| Software | AL3D-OS, offline verze pro přípravu projektů, vzdálený přístup přes TeamViewer |
| Externí software | Autodesk Netfabb, Materialise Magics, CIM Systems Pyramis; otevřené rozhraní pro externí postprocesory |
Materiály
| Slitiny | Slitiny železa, slitiny na bázi niklu, slitiny kobalt-chrom, drahé kovy, reaktivní kovy; další na požádání |
|---|---|
| Dosažitelná hustota dílu | > 99 % |
| Stavební prostor | Ø 100 mm; Z 85 mm Ø 100 mm; Z 120 mm |
| Tloušťka vrstvy | 10–50 µm |
Elektrika a přípojky
| Elektrická přípojka | 230 V, 50 Hz / 60 Hz, max. 16 A |
|---|---|
| Přípustná vlhkost vzduchu | max. 70 % |
| Přípustná teplota okolí | 15–30 °C |
| Ochranný plyn / argon (potřebná přípojka) | Vstupní tlak 4,5–6 bar, hadicová přípojka Ø 6 mm |
| Spotřeba plynu za provozu | < 5 l/min; proplach 20 l/min |
Rozbalovací stanice
| Přípojka pro externí vysavač | Přípojka NW32 |
|---|
Rozměry
| Hmotnost | cca 180 kg |
|---|---|
| Š × H × V | 600 × 617 × 1770 mm |
Rozměry rozbalovací stanice
| Hmotnost | cca 100 kg |
|---|---|
| Š × H × V | 600 × 617 × 1770 mm |
Laser a optika
| Typ laseru / vlnová délka | Vláknový laser 200 W CW, 1070 nm |
|---|---|
| Průměr ohniska | 50 µm |
| Rychlost skenování | max. 5 m/s |
| Procesní parametry | Otevřený přístup ke všem parametrům stroje i procesu |
AL3D-METAL 200-50
Software
| Ovládání | Dotyková obrazovka 15,6″, možná klávesnice a myš |
|---|---|
| Připojení | Ethernet; 2 × USB |
| Software | AL3D-OS, offline verze pro přípravu projektů, vzdálený přístup přes TeamViewer |
| Externí software | Autodesk Netfabb, Materialise Magics, CIM Systems Pyramis; otevřené rozhraní pro externí postprocesory |
Materiály
| Slitiny | Slitiny železa, slitiny na bázi niklu, slitiny kobalt-chrom, drahé kovy, reaktivní kovy; další na požádání |
|---|---|
| Dosažitelná hustota dílu | > 99 % |
| Stavební prostor | Ø 50 mm; Z 50 mm Ø 50 mm; Z 85 mm |
| Tloušťka vrstvy | 10–50 µm |
Elektrika a přípojky
| Elektrická přípojka | 230 V, 50 Hz / 60 Hz, max. 16 A |
|---|---|
| Přípustná vlhkost vzduchu | max. 70 % |
| Přípustná teplota okolí | 15–30 °C |
| Ochranný plyn / argon (potřebná přípojka) | Vstupní tlak 4,5–6 bar, hadicová přípojka Ø 6 mm |
| Spotřeba plynu za provozu | < 5 l/min; proplach 20 l/min |
Rozbalovací stanice
| Přípojka pro externí vysavač | Přípojka NW32 |
|---|
Rozměry rozbalovací stanice
| Hmotnost | cca 100 kg |
|---|---|
| Š × H × V | 600 × 617 × 1770 mm |
Laser a optika
| Typ laseru / vlnová délka | Vláknový laser 200 W CW, 1070 nm |
|---|---|
| Průměr ohniska | 50 µm |
| Rychlost skenování | max. 5 m/s |
| Procesní parametry | Otevřený přístup ke všem parametrům stroje i procesu |
Nezávazná poptávka
Napište nám, jaké díly potřebujete opravovat nebo svařovat. Doporučíme model a připravíme cenovou nabídku.