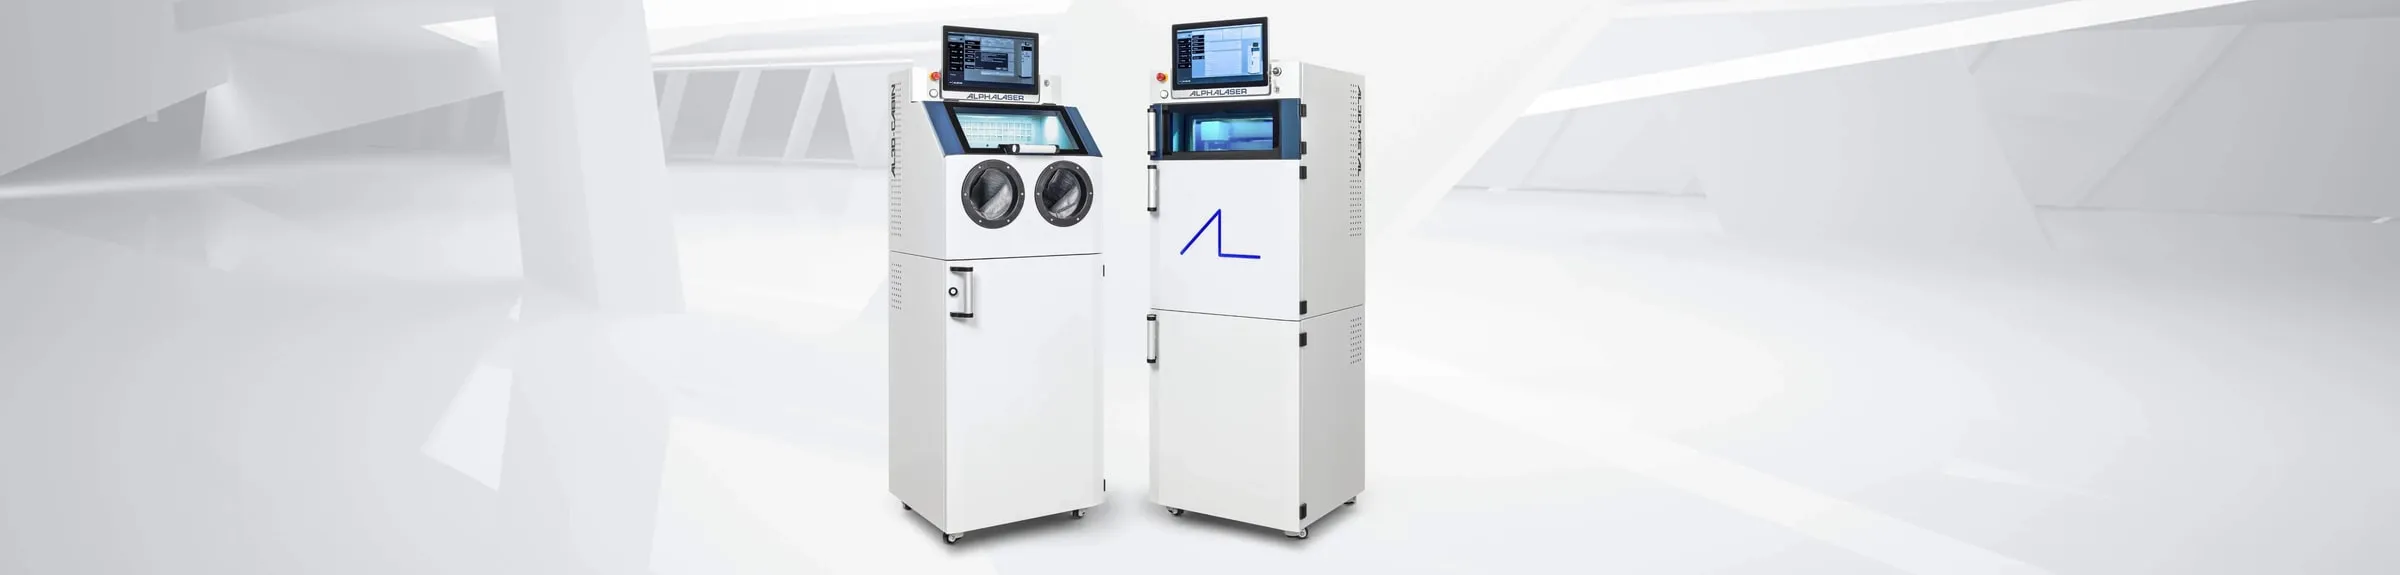
AL3D-METAL
3D TLAČIAREŇ KOVOV S BEZPEČNOU MANIPULÁCIOU S KOVOVÝM PRÁŠKOM
- Výkon
- 200 W
- Kategória
- Uzatvorené laserové systémy
AL3D-METAL umožňuje rýchlo a presne vyrábať zložité kovové súčiastky. Pomocou 3D kovovej tlače môžete vyrábať komponenty, ktoré spĺňajú vysoké požiadavky na kvalitu, sú vyrobené veľmi presne a umožňujú obrovskú voľnosť v dizajne a geometrii. Uzavretý práškový okruh tejto kovovej tlačiarne zvyšuje bezpečnosť práce, pretože obsluha neprichádza do kontaktu s práškom počas celého procesu tlače. Vnášanie prášku a odoberanie vytlačeného komponentu prebieha v kartušovom systéme.
Malé rozmery platformy AL3D umožňujú úspornú tlač drahých kovov, ako je zlato, platina a striebro. Vďaka tomu je AL3D-METAL ideálny pre spoločnosti vo výrobe šperkov.
K dispozícii je stavebná platforma s priemerom Ø 50 mm alebo Ø 100 mm. Malé rozmery platformy AL-3D umožňujú úspornú tlač drahých kovov, ako je zlato, platina a striebro a možno ju bezpečne uložiť v trezore s obsahom drahých kovov.
Zákazníkom ALPHA LASERu je k dispozícii rozsiahla databáza overených parametrov pre nerezové ocele, chróm-kobalt, reaktívne materiály ako titán a rôzne drahé kovy.
Veľkou výhodou je rýchla výmena prášku s krátkym čistením systému.
So svojimi malými rozmermi 600 x 617 mm je 3D kovová tlačiareň vhodná aj pre firmy s obmedzeným priestorom.
S 3D tlačiarňou kovov AL3D-METAL 200 sa nekladú žiadne medze: vy pracujete kreatívne, 3D tlačiareň to premení na hotový produkt. Mnohé priemyselné odvetvia v kovovýrobe už využívajú inovatívny proces tlače a vyrábajú komponenty na mieru. Aj vy môžete ťažiť z vysokej kvality a maximálnej voľnosti geometrie s AL3D-METAL 200: Kovová tlačiareň ALPHA LASER 3D zaujme nielen svojimi vlastnosťami, ako je zaostrovacia šošovka F-theta vyrobená z kremeňa, AL-IN-ONE softvér, inovatívny kartušový systém, filtračný systém a uzavretý práškový okruh, ale aj so samotným výrobným procesom: tavenie laserovým lúčom na báze práškového lôžka zaisťuje vysoké hustoty > 99,9 %, takže mechanické vlastnosti súčiastky vyrobené s použitím 3D tlač kovov zodpovedajú materiálovým vlastnostiam východiskového materiálu. Navyše, aditívna výroba pomocou AL3D- METAL dosahuje vysoký výťažok prášku, vďaka čomu pri výrobe šetríte zdroje.
Ako prebieha 3D tlač kovov so systémom AL3D-METAL
-
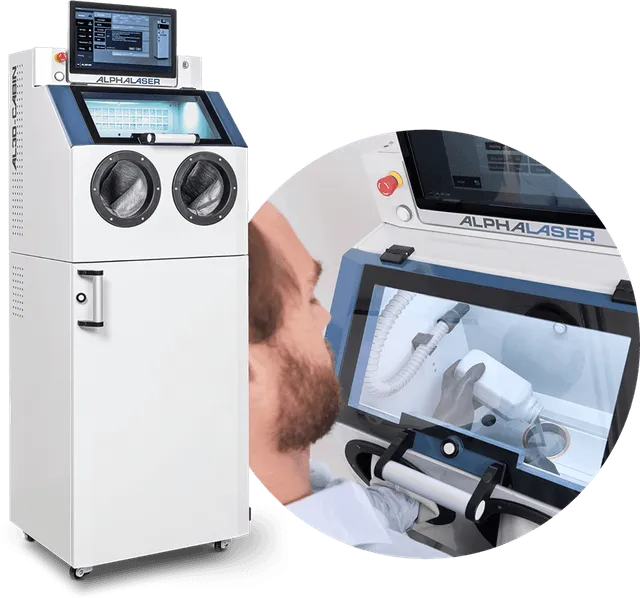
Naplnenie kazety práškom
Vložte prázdnu zásobníkovú kazetu do AL3D-CABIN a naplňte ju požadovaným práškom.
-
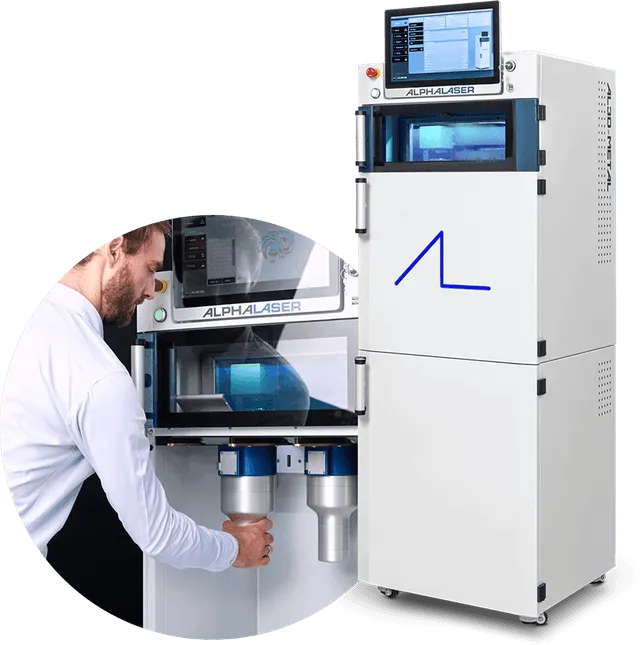
Vloženie kazety do tlačiarne
Hneď ako je kazeta naplnená, vložte ju do ľavého slotu 3D-tlačiarne AL3D-METAL a prázdne kazety do stredného a pravého slotu.
-
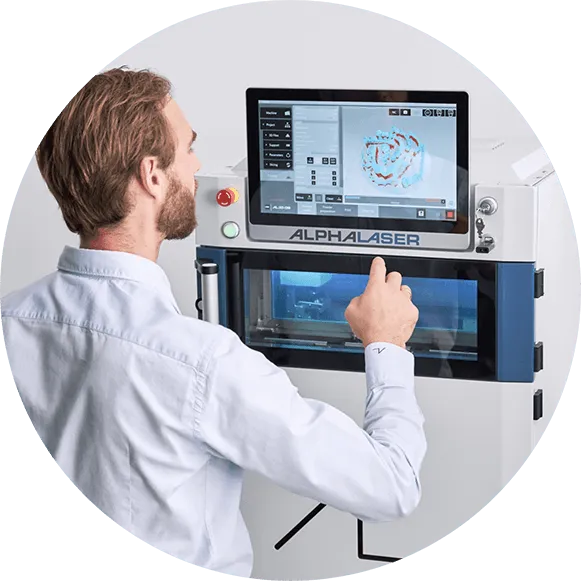
Príprava a spustenie tlače
Nahrajte 3D model do AL3D-METAL 200 cez USB alebo cez sieť.
Vytvorte laserové dráhy pomocou integrovaného postprocesora a rezačky. Možná je aj vizualizácia laserových vektorov vrstva po vrstve.
Zaplavte procesnú komoru ochranným plynom a spustite prípravu práškového lôžka.
-
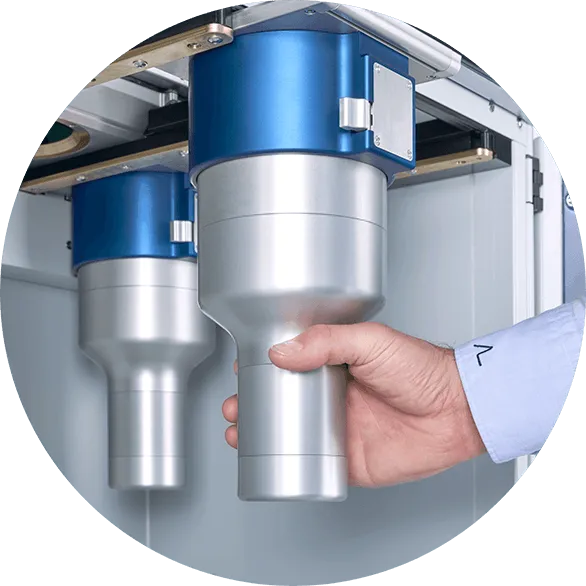
Vybratie kazety s výtlačkom
Vyberte kazetu s vytlačeným komponentom z AL3D-METAL a vložte ju do AL3D-CABIN.
-
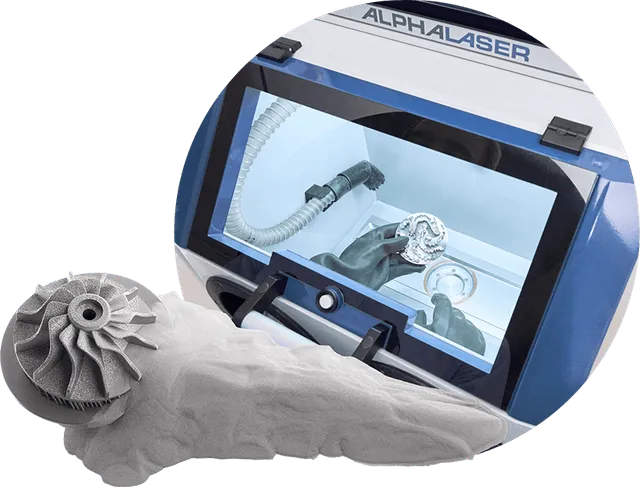
Oddelenie zvyšného prášku
Oddeľte vytlačený diel od prášku v oddeľovacej stanici. Prášok, ktorý prišiel do styku s tlačou, sa recykluje; nepoužitý zvyšok ide rovno do ďalšej tlače.
-
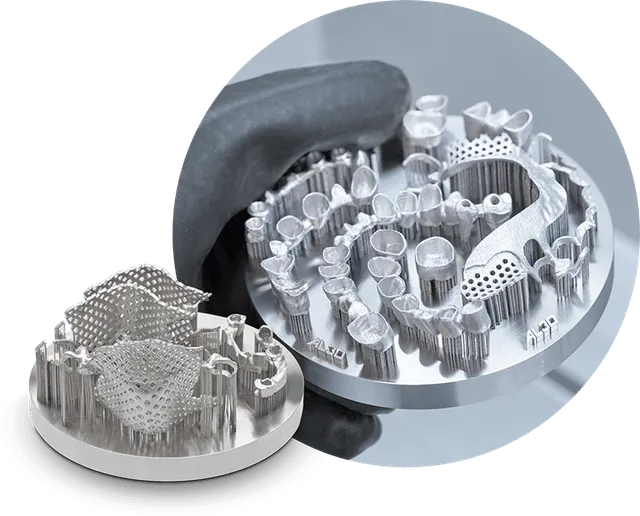
Opracovanie dielca
V prípade potreby vytlačený komponent opracujte.
-
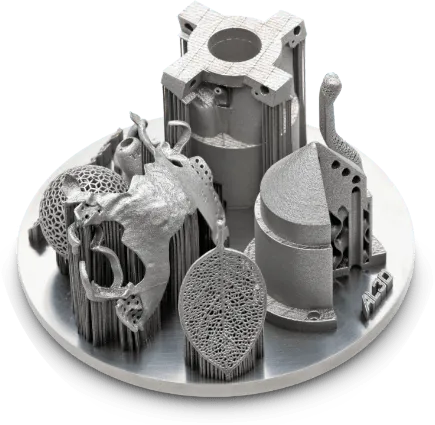
Skúšobná tlač
Chcete si výsledok pozrieť naživo? Napíšte nám a dohodneme skúšobnú tlač vášho dielu.
Otázky a odpovede
Stroj a technika
Čím sa AL3D-METAL líši od iných systémov na trhu?
Pracujeme s kartušovým konceptom. Kartuše prášok obsahujú aj zbierajú, čím vzniká uzavretý práškový okruh. Samotné kartuše sú zatvorené a otvárajú sa až po zasunutí do stroja; pri vybratí sa opäť zatvoria.
Celá mechanika aj polohovací motor stavebnej platformy sú umiestnené priamo v kartuši.
Obsluha sa tak s práškom vôbec nedostane do styku. Kovové prášky používané pri aditívnej výrobe majú veľmi jemné zrno a môžu byť zdraviu škodlivé alebo reaktívne — bežne si to vyžaduje osobitné technické vybavenie a osobné ochranné prostriedky. Pri AL3D-METAL prebieha celá manipulácia s práškom bezpečne v uzavretých komorách, kartušiach a nádobách.
Kde sa AL3D-METAL vyrába?
Vývoj aj výroba prebiehajú výhradne v Nemecku. Komponenty výrobca odoberá podľa možnosti od miestnych dodávateľov. Stroje sa vyrábajú v ALPHA LASER GmbH v Puchheime.
Kedy sa tlačiareň zaplatí?
Na požiadanie vám pripravíme prepočet návratnosti podľa vašich skutočných objemov a bežnej práce. Dostanete tak presnú kalkuláciu stroja aj materiálu.
Z čoho sa systém skladá?
Zo samotnej tlačiarne, rozbaľovacej stanice AL3D-CABIN a troch kartuší.
Potrebujem tlačiareň aj rozbaľovaciu stanicu?
Áno, na tom stojí celý koncept bezpečnej manipulácie s práškom. Bez rozbaľovacej stanice sa s práškom dostanete do priameho styku. Uzavretý okruh má zabrániť tomu, aby ste vy alebo vaši zamestnanci prišli do kontaktu s kovovým práškom, ktorý má často veľmi jemné zrno a býva zdraviu škodlivý alebo reaktívny.
Aký laserový zdroj je v stroji?
Vláknový laser s výkonom 200 W od firmy IPG.
Sú v prípade potreby možné aj iné laserové výkony?
V tomto systéme sa používa maximálny výkon 200 W. Výkon sa dá nastaviť pred tlačou aj meniť počas procesu.
Aký laserový výkon je potrebný?
Závisí od materiálu. Silne odrazivý materiál potrebuje podstatne viac energie než materiál, ktorý žiarenie dobre pohlcuje — konkrétne hodnoty sú v zozname už odskúšaných materiálov.
Výkon závisí aj od požadovaného rozlíšenia a rýchlosti stavby: čím väčšia hrúbka vrstvy, tým nižšie rozlíšenie a tým vyšší potrebný výkon. Je to voľba medzi kvalitou a rýchlosťou.
Aký veľký je laserový bod?
Systém pracuje s laserovým bodom 50 µm.
Dá sa veľkosť laserového bodu meniť?
Áno aj nie. Aby sa dosiahla najlepšia hustota a najjemnejšia štruktúra, je veľkosť bodu pevne 50 µm.
K dispozícii je však parameter rozostrenia (de-focussing), ktorým sa bod rozostrí v percentách do plusu aj do mínusu. Na povrchu práškového lôžka tak vznikne iná veľkosť stopy.
Aké najmenšie štruktúry sa dajú vytlačiť?
Pri bode 50 µm záleží aj na nastavenej výške vrstvy — tlačíme vo vrstvách 10 až 50 µm. Najmenšiu tlačiteľnú štruktúru určuje približne dvojnásobok šírky taveniny jednej laserovej dráhy v práškovom lôžku. Šírka taveniny závisí najmä od materiálu, výkonu lasera a rýchlosti skenovania a pohybuje sa zhruba medzi 50 a 150 µm.
Akú hustotu materiálu dosiahnete?
Dosahujeme hustotu vyššiu než 99 %.
Aké formáty súborov systém podporuje?
STL.
Ako je riešené chladenie?
Laser je chladený vzduchom.
Aká je záruka na systém?
Na vláknové laserové zdroje je záruka 24 mesiacov.
Aká stierka sa v AL3D používa?
Presné vedenie s gumovou lištou zo silikónu odolného voči vysokým teplotám. Zaisťuje rovnomerné nanášanie vrstvy, je procesne stabilné a má dlhú životnosť. Ak si aplikácia vyžaduje iný materiál lišty, dá sa to jednoducho zariadiť.
Koľko kartuší je potrebných?
Systém potrebuje tri. Jedna slúži ako zásobník prášku, druhá ako stavebná platforma a tretia ako prepad na prášok, ktorý sa v procese nepoužil.
Každá kartuša pritom zvládne ktorúkoľvek z týchto úloh — mechanicky sú zhodné a líšia sa len naprogramovaním, ktoré sa robí v rozbaľovacej stanici. Tam sa určí a uloží východisková poloha platformy v osi Z. Prepadovú kartušu tak možno po tlači vybrať a použiť ako zásobník, pokiaľ prášok nie je znečistený.
Pre každý materiál odporúčame vlastnú trojicu kartuší, aby nedošlo k vzájomnému znečisteniu práškov.
Ako je kartuša postavená?
V spodnej časti je motor a presné zdvíhacie ústrojenstvo, ktoré posúva platformu v osi Z. Kartuša má aj programovateľný pamäťový čip.
Ako sa kartuša programuje?
V stanici AL3D-CABIN sa určia nulové body platformy a uložia sa na čip v kartuši. Rovnako sa tam uloží množstvo prášku a ďalšie údaje o materiáli, ktoré si potom tlačiareň, rozbaľovacia stanica a kartuša medzi sebou odovzdávajú.
Aké veľkosti a priemery kartuší sú v ponuke?
Sú dva priemery: 50 mm a 100 mm.
Kartuša s priemerom 50 mm je ideálna na tlač z drahých kovov a aj s obsahom sa dá bezpečne uložiť do trezoru. Pre ňu je určený systém AL3D-METAL 200-50 s efektívnou výškou tlače 85 mm.
Pre dentálne aplikácie, strojárstvo a nástrojárstvo odporúčame AL3D-METAL 200-100 s priemerom platformy 100 mm a efektívnou výškou tlače 85 mm, 120 mm a do budúcna 190 mm.
Dá sa stroj prevádzkovať s dusíkom namiesto argónu?
Ochranný plyn si volíte podľa procesu, použiť sa však smú len inertné plyny. Najčastejšie sa používa argón alebo dusík, možné sú aj zmesi, napríklad argón s héliom.
Aký argón sa odporúča?
Používame argón s čistotou 4.6 až 5.0. Platí, že čím čistejší plyn, tým lepšie. Potrebná čistota závisí od materiálu, pretože kovy majú rôznu náchylnosť na oxidáciu: nerezová oceľ alebo chróm-kobalt sa tlačia pri zvyškovom obsahu kyslíka 0,1 až 0,5 %, titán naopak pod 0,1 %.
Koľko ochranného plynu systém spotrebuje?
Za prevádzky asi 5 litrov za minútu pri zvyškovom kyslíku pod 0,5 %; presná spotreba závisí od požadovanej hodnoty. Pri zaplavovaní komory na začiatku je spotreba vyššia.
Aké sú požiadavky na kvalitu ochranného plynu?
Pre väčšinu materiálov odporúčame argón 4.6 podľa DIN EN ISO 14175, teda čistotu 99,996 %. Argón 5.0 stojí v porovnaní s ním viac než trojnásobok.
Aké požiadavky sa kladú na vstavaný filter?
Odsávanie aj filter musia zodpovedať použitému materiálu. Reaktívne materiály vyžadujú filtre, ktoré spĺňajú bezpečnostné predpisy pre tieto látky — naše filtre sú tak vybavené štandardne.
Pre drahé kovy dodávame vymeniteľné organické filtre, ktoré sa dajú celé spopolniť a kov z nich získať späť.
Ako filter zvláda reaktívne a nereaktívne prášky?
Máme dva filtračné systémy. Štandardný je na najvyššej bezpečnostnej úrovni pre reaktívne materiály — zapuzdrený kovový box — a dá sa použiť pre všetky kovy. Pri vybratí sa sám uzavrie, takže riziko požiaru alebo výbuchu pri výmene je minimálne.
Zvláštny mechanizmus pri vyberaní uzavrie otvor potrubia, aby neunikol prach (aj tak noste masku). Celý filtračný box sa dá vybrať a po dotlačení cudzieho kovu opäť vrátiť do stroja.
Filtračný box pre drahé kovy sa naopak dá otvoriť a drevený filtračný vložok z neho vybrať. To je ideálne na recykláciu a spätné získanie drahého prášku — pri práci používajte osobné ochranné prostriedky.
Ak striedate bežnú oceľ, reaktívne materiály (titán) a drahé kovy, používajte pre každý z nich samostatný filtračný box.
Dodávate k stroju aj tlačové parametre?
Áno. Pre stroj je vyvinutých vyše dvanásť materiálov pre rôzne odvetvia a databáza sa stále rozširuje. Podľa toho, ktorý materiál potrebujete a v akom stave je jeho vývoj, sa určí cena parametrov.
Softvér
Je potrebný ďalší softvér?
Nie. Softvér tlačiarne je ucelený systém — načíta 3D dáta a vytvorí z nich tlačový projekt.
Ak chcete projekty pripravovať mimo stroja, je k dispozícii voliteľná desktopová verzia pre samostatný počítač.
Dá sa na prípravu tlačovej úlohy použiť cudzí softvér?
Áno. Podporované sú tri riešenia, z ktorých sa dá vygenerovať celý tlačový projekt vrátane dát vrstiev a dráh lasera: Materialise Magics, Autodesk Netfabb a CIMsystem Pyramis.
Okrem toho je k dispozícii otvorené komunikačné rozhranie, takže sa dajú načítať aj vlastné tlačové dáta založené na G-kóde.
Obsluha a priebeh práce
Ako sa dáta dostanú do stroja?
Cez USB kľúč. Pripravený projekt sa dá načítať aj zo siete, ak je stroj pripojený.
Akú údržbu stroj potrebuje?
Samotný laser je bezúdržbový. Ochranné sklo v procesnej komore pred skenerom treba pravidelne čistiť, po každej jednej až troch tlačiach. Procesnú komoru vysávajte a čistite podľa znečistenia po jednej až desiatich tlačiach, prípadne pred zmenou materiálu.
Lištu stierky vymieňajte pravidelne, najneskôr po desiatich tlačiach. Zo vzduchových vstupov stroja pravidelne odstraňujte prach, aby mal laser dosť vzduchu na chladenie. Obehový filter sa vymieňa vtedy, keď to stroj ohlási.
Ako často sa mení filter odsávania?
Počas procesu pracujeme s malým prítokom ochranného plynu a do filtra sa dostanú len minimálne zvyšky.
Keď je čas filter vymeniť, tlačiareň to ohlási.
Ako prebieha bezdotykové plnenie kartuší a preosievanie použitého prášku?
Plnenie: prázdnu kartušu zasuniete do stanice AL3D-CABIN, pričom sa jej veko samo otvorí. Otáčaním sa kartuša naviaže na stroj, až tesne dosadne na stavebnú rovinu. Potom otvoríte dvierka na vrchu stanice, postavíte do komory fľašu s práškom a bezpečnostné dvierka zavriete. Ďalej pracujete cez rukavice zabudované do stroja: fľašu otvoríte, kartušu naplníte, fľašu zase zatvoríte a naplnenú kartušu vyberiete. Pri vyberaní sa veko kartuše samo zavrie a prášok uzavrie.
Naplnenú kartušu potom zasuniete do prvej šachty tlačiarne. Všetky potrebné údaje — množstvo prášku, poloha platformy — sú uložené v pamäti kartuše, takže tlačiareň vie, či máte na tlač dosť prášku.
Preosievanie: rovnaký postup, len obrátene. Po tlači vložíte kartušu do stanice AL3D-CABIN a vysuniete platformu s dielom nahor. Von sa dostane diel aj zvyšný prášok. Štetcom sa prebytočný prášok zmetie do kovovej fľaše nasadenej zospodu na prepadovom lieviku. Fľaša sa dá osadiť prípojkou KF40, ktorá je zároveň bežnou prípojkou preosievacích staníc, a má ručný ventil na uzavretie.
Prášok sa do preosievacej stanice dostane tak, že fľašu obrátite dnom nahor, pripojíte ju na vstup sita a otvoríte ventil. Ak prášok preosievať nechcete, dajú sa použiť aj plastové fľaše — prášok v nich zachytíte na druhé použitie alebo ho pošlete na recykláciu, podľa toho, čo vám vyhovuje.
Musí byť kartuša vždy naplnená úplne?
Nie. Kartuša hlási softvéru skutočnú polohu platformy, takže tlačiareň vie, koľko prášku a koľko zdvihu má k dispozícii, a sama vyhodnotí, či to na nastavenú úlohu stačí.
Dá sa tlač prerušiť a prášok doplniť?
Áno. Keď sa prášok minie, proces sa sám pozastaví. Prázdnu kartušu vyberiete, vložíte naplnenú a tlač pokračuje z toho istého miesta. Pozastaviť sa dá aj ručne.
Ako dlho trvá výmena prášku?
Obsluhe to zaberie menej než 10 minút. Komora sa čistí rýchlo, pretože prášok má v stroji len malú styčnú plochu.
Prebytočný prášok najlepšie naplňte do kartuše určenej pre daný materiál alebo použite vhodnú záchytnú nádobu, ktorá sa dá namontovať do rozbaľovacej stanice. Predídete tak vzájomnému znečisteniu práškov.
Pri prechode na úplne odlišný prášok (nerezová oceľ ↔ hliník ↔ titán) treba prípadne vymeniť filter a hadice. Zvládne sa to do 30 minút.
Ako často sa mení stierka?
Veľmi to závisí od materiálu a tvaru dielu. Pri veľkoplošných dieloch vzniká menší oder, pri veľmi tenkých a jemných štruktúrach môžu ostré hrany lištu poškodiť skôr. Odporúčame gumovú lištu meniť podľa vlastného pozorovania asi po desiatich tlačiach alebo podľa potreby — v každom prípade hneď, ako v prášku vidno stopy či ryhy.
Ako dlho trvá výmena opotrebovanej stierky?
Spravidla menej než 5 minút. Povolí sa jedna upevňovacia skrutka, stierka sa vyberie, gumová lišta sa odoberie a nasadí sa nová.
Ako sa vyberie hotový diel?
V rozbaľovacej stanici sa stavebná platforma s vytlačeným dielom a prebytočným práškom vysunie z kartuše. Prášok sa z dielu odstráni štetcom alebo vysávačom a zachytí sa do pripravenej nádoby. Diel sa potom aj s platformou z kartuše vyskrutkuje.
Ako sa mení stavebná platforma?
Platforma sa do lôžka kartuše zaskrutkuje a vyskrutkuje cez závit.
Ako dlho trvá tlač?
Veľmi to závisí od modelu, parametrov a objemového zaplnenia dielov. Rýchlosť výroby je približne 1 až 8 cm³ za hodinu.
Dá sa tlač zrýchliť?
Áno. Zväčšením výšky vrstvy z 20 µm na 50 µm sa čas stavby výrazne skráti. Klesne však rozlíšenie a spravidla treba upraviť aj procesné parametre.
Prášok
Ktoré prášky sa už na AL3D osvedčili?
Zliatiny na báze železa ako 316L, H13 a 1.2709, ďalej bronz CuSn10, zlato, striebro, platina, dentálne zliatiny chróm-kobalt a titán. Ostatné materiály sú v databáze materiálov.
Databáza sa stále rozširuje — ak potrebujete konkrétny materiál, ozvite sa nám.
Aká má byť zrnitosť prášku?
Bežne 15 až 45 µm. Použiť môžete aj iné prášky, ale za výsledok nevieme ručiť — zaručené sú len tie, ktoré boli odskúšané.
Vlastný prášok si pokojne otestujte vo vlastnom pokuse a parametre si podľa toho upravte.
Koľko stojí prášok?
Cena sa líši podľa výrobcu a podľa toho, ako je prášok kvalifikovaný a certifikovaný. Ozvite sa nám alebo svojmu dodávateľovi prášku — cenu radi prepočítame na vašu spotrebu.
Aké požiadavky musí prášok spĺňať?
Veľkosť častíc musí byť medzi 10 a 50 µm.
Prášok musí byť dobre tečúci, preto používajte výhradne guľové častice — také prášky sa vyrábajú rozprašovaním plynom. Musí byť suchý, pretože voda tečivosť veľmi zhoršuje a v tlači spôsobuje chyby; podľa spôsobu skladovania a klímy sa oplatí prášok sušiť.
Čím je prášok jemnejší, tým horšie tečie a tým ťažšie zmáča stavebnú platformu. Príliš hrubý prášok zmáča výborne, ale povrch dielov je drsný — najlepšia je stredná cesta.
Dá sa použiť prášok od ktoréhokoľvek výrobcu?
V zásade áno. S niektorými výrobcami však existuje vývojová spolupráca, v ktorej sa parametre pre danú zliatinu stále zlepšujú. Ten istý parameter môže dať pri prášku od iného výrobcu iný výsledok, preto k parametrom odporúčame vždy aj príslušný prášok. Za zhodný výsledok s práškom iného výrobcu nevieme ručiť.
Dá sa prášok použiť znova?
Ak vám ide o vysokú hustotu a kvalitu povrchu, prášok po každej tlači preosejte.
Najlepšie je použiť nový prášok a starý zbierať na recykláciu alebo ho miešaním osviežiť. Preosievacie riešenia vieme dodať. Starý prášok sa potom osviežuje novým v pomere 1 : 3.
Starne prášok?
Áno, za istých okolností áno — začne reagovať s kyslíkom, čo môže ovplyvniť výsledok tlače.
Počas tlače vzniká aj malé množstvo dymových častíc, ktoré sa usadzujú v práškovom lôžku a prášok ďalej znečisťujú.
Čo sú reaktívne materiály?
Napríklad titánový a hliníkový prášok. Majú veľmi nízku zápalnú energiu a veľkú náchylnosť viazať na seba kyslík, takže rýchlo reagujú so vzdušným kyslíkom. Nastáva prudká exotermická reakcia — materiál sa zohreje, môže tlieť, horieť, prípadne vybuchnúť.
V našom stroji sa nesmú spracúvať samozápalné materiály so zápalnou teplotou pod 200 °C.
Čo sa robí so znečistenými filtrami?
Likvidujú sa podľa predpisov miestnej odpadovej spoločnosti. Pri tlači z drahých zliatin, napríklad zo zlata, sa filter po dohode buď pošle dodávateľovi prášku, alebo do afinérie, ktorá vám hodnotu zlata preplatí.
Dá sa na stroji tlačiť keramický prášok?
Nie. Na to sú osobitné tlačiarne, ktoré to riešia dodatočným spekacím procesom.
Videá
Technické údaje
Prospekt na stiahnutieAL3D-METAL 200-100
Softvér
| Ovládanie | Dotyková obrazovka 15,6″, možná klávesnica a myš |
|---|---|
| Pripojenie | Ethernet; 2 × USB |
| Softvér | AL3D-OS, offline verzia na prípravu projektov, vzdialený prístup cez TeamViewer |
| Externý softvér | Autodesk Netfabb, Materialise Magics, CIM Systems Pyramis; otvorené rozhranie pre externé postprocesory |
Materiály
| Zliatiny | Zliatiny železa, zliatiny na báze niklu, zliatiny kobalt-chróm, drahé kovy, reaktívne kovy; ďalšie na požiadanie |
|---|---|
| Dosiahnuteľná hustota dielu | > 99 % |
| Stavebný priestor | Ø 100 mm; Z 85 mm Ø 100 mm; Z 120 mm |
| Hrúbka vrstvy | 10–50 µm |
Elektrika a prípojky
| Elektrická prípojka | 230 V, 50 Hz / 60 Hz, max. 16 A |
|---|---|
| Prípustná vlhkosť vzduchu | max. 70 % |
| Prípustná teplota okolia | 15–30 °C |
| Ochranný plyn / argón (potrebná prípojka) | Vstupný tlak 4,5–6 bar, hadicová prípojka Ø 6 mm |
| Spotreba plynu za prevádzky | < 5 l/min; preplach 20 l/min |
Rozbaľovacia stanica
| Prípojka pre externý vysávač | Prípojka NW32 |
|---|
Rozmery
| Hmotnosť | asi 180 kg |
|---|---|
| Š × H × V | 600 × 617 × 1770 mm |
Rozmery rozbaľovacej stanice
| Hmotnosť | asi 100 kg |
|---|---|
| Š × H × V | 600 × 617 × 1770 mm |
Laser a optika
| Typ lasera / vlnová dĺžka | Vláknový laser 200 W CW, 1070 nm |
|---|---|
| Priemer ohniska | 50 µm |
| Rýchlosť skenovania | max. 5 m/s |
| Procesné parametre | Otvorený prístup ku všetkým parametrom stroja aj procesu |
AL3D-METAL 200-50
Softvér
| Ovládanie | Dotyková obrazovka 15,6″, možná klávesnica a myš |
|---|---|
| Pripojenie | Ethernet; 2 × USB |
| Softvér | AL3D-OS, offline verzia na prípravu projektov, vzdialený prístup cez TeamViewer |
| Externý softvér | Autodesk Netfabb, Materialise Magics, CIM Systems Pyramis; otvorené rozhranie pre externé postprocesory |
Materiály
| Zliatiny | Zliatiny železa, zliatiny na báze niklu, zliatiny kobalt-chróm, drahé kovy, reaktívne kovy; ďalšie na požiadanie |
|---|---|
| Dosiahnuteľná hustota dielu | > 99 % |
| Stavebný priestor | Ø 50 mm; Z 50 mm Ø 50 mm; Z 85 mm |
| Hrúbka vrstvy | 10–50 µm |
Elektrika a prípojky
| Elektrická prípojka | 230 V, 50 Hz / 60 Hz, max. 16 A |
|---|---|
| Prípustná vlhkosť vzduchu | max. 70 % |
| Prípustná teplota okolia | 15–30 °C |
| Ochranný plyn / argón (potrebná prípojka) | Vstupný tlak 4,5–6 bar, hadicová prípojka Ø 6 mm |
| Spotreba plynu za prevádzky | < 5 l/min; preplach 20 l/min |
Rozbaľovacia stanica
| Prípojka pre externý vysávač | Prípojka NW32 |
|---|
Rozmery rozbaľovacej stanice
| Hmotnosť | asi 100 kg |
|---|---|
| Š × H × V | 600 × 617 × 1770 mm |
Laser a optika
| Typ lasera / vlnová dĺžka | Vláknový laser 200 W CW, 1070 nm |
|---|---|
| Priemer ohniska | 50 µm |
| Rýchlosť skenovania | max. 5 m/s |
| Procesné parametre | Otvorený prístup ku všetkým parametrom stroja aj procesu |
Nezáväzný dopyt
Napíšte nám, aké diely potrebujete opravovať alebo zvárať. Odporučíme model a pripravíme cenovú ponuku.